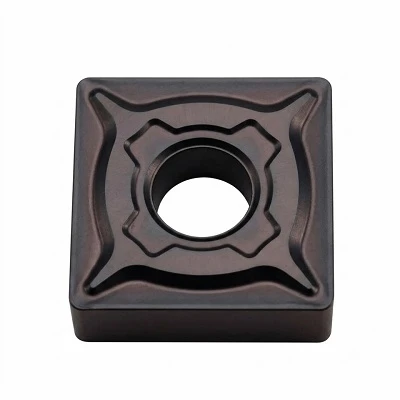
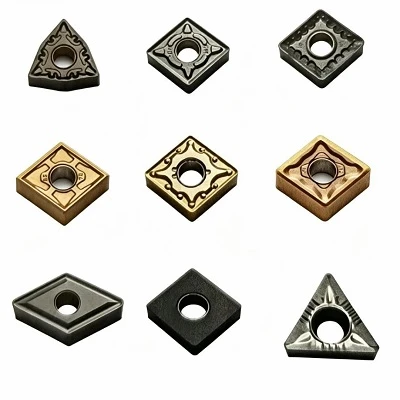
Destičky SW Negative řady E jsou dostupné ve dvou základních geometriích: EL a EM.

Typy břitových destiček řady L
Každý typ břitové destičky řady E je přizpůsoben pro různé obráběcí operace, od dokončování až po hrubování. Následující tabulka zdůrazňuje funkce a aplikace každé geometrie břitové destičky.

Tyto břitové destičky jsou obzvláště oblíbené v průmyslových odvětvích, jako je letectví, obrana a energetika, kde je přesnost a spolehlivost rozhodující.
EL destičky: Perfektní pro lehké řezání superslitin
Destičky EL jsou primárně určeny pro dokončovací a polodokončovací operace. Jejich konstrukce s nízkou řeznou silou je předurčuje ke zpracování dlouhých přesahujících obrobků a tenkostěnných součástí. Tyto břitové destičky nabízejí ostrý břit, který minimalizuje vibrace a snižuje riziko poškození nástroje. Geometrie břitových destiček EL zajišťuje stabilní utváření třísky a hladké povrchové úpravy, což je klíčové při práci s obtížně obrobitelnými materiály, jako jsou slitiny titanu a vysokoteplotní superslitiny.
Jak poznamenali Wang & Li (2019)[2], nízké řezné síly jsou zásadní pro udržení rozměrové přesnosti a zamezení vibracím při obrábění jemných nebo složitých geometrií. Jedinečný design břitových destiček řady EL tyto výzvy výrazně snižuje a nabízí přesné řezání, které zlepšuje kvalitu obrábění.
EM destičky: Vysoká řezná síla pro hluboké obrábění
Pro náročnější operace, jako je polodokončování a hrubování, jsou EM břitové destičky vhodným řešením. Vyznačují se vysokou pevností břitu, která je ideální pro hluboké řezy do vysokoteplotních slitin. EM břitové destičky poskytují rovnováhu mezi pevností a ostrostí a zajišťují účinný odvod třísek i při vysokých řezných silách. Jejich schopnost pracovat při vysokém tepelném zatížení a agresivních řezných podmínkách je činí nepostradatelnými pro aplikace, jako je obrábění superslitin.
Ve studii Guo & Liu (2020)[3] bylo zjištěno, že EM břitové destičky vynikají při obrábění vysokoteplotních materiálů, jako je GH4169 (superslitina na bázi niklu), protože si zachovávají stabilní řeznou hranu a účinně odolávají opotřebení v náročných obráběcích prostředích.
rozsah zpracování
Geometrie EL je vhodná pro lehké řezání superslitin.
Geometrie EL je vhodná pro střední řezání superslitin.
Soustružnické břitové destičky pro těžkoobrobitelné materiály
Případová studie: Obrábění GH4169 pomocí EM destiček
Praktický příklad výkonu EM břitové destičky lze vidět na obrábění vysokoteplotní superslitiny GH4169. Pro tento úkol byla použita vložka CNMG120408-EM (třída GST7115) za následujících podmínek:
|
Vložit |
CNMG120408-EM |
|
Stupeň |
GST7115 |
|
Materiál |
GH4169(HB350-400) |
|
Rychlost |
Vc=30m/min |
|
Krmivo |
fr =0.15 mm/r |
|
Hloubka |
při =1mm |
|
Chlazení |
Emulze na vodní bázi |
|
Typ obrábění |
Plynulé polodokončovací soustružení vnějších válců |
Typ obrábění: Kontinuální polodokončovací soustružení vnějších válců
Tento případ demonstruje, jak efektivně fungují EM břitové destičky při operacích hlubokého obrábění, zachovávají vynikající kvalitu povrchu a životnost nástroje i za agresivních řezných podmínek.
Aplikace
Řada SW Negative E je určena pro soustružení těžkoobrobitelných materiálů, zejména superslitin na bázi niklu, jiných vysokoteplotních slitin a slitin titanu. Mezi typické uživatele patří výrobci v letectví, energetice a přesném strojírenství, kde je důležitá integrita součástí, rozměrová konzistence a spolehlivost procesu.
EL je doporučená geometrie pro vyhodnocení pro lehké řezání a dokončovací operace. EM je geometrie, která se má vyhodnotit, když polodokončování nebo hrubování vyžaduje silnější řeznou hranu.
Případ použití: Obrábění GH4169 s EM destičkami
Referenční aplikace na stránce původního produktu popisuje kontinuální polodokončování vnějšího válce vyrobeného ze superslitiny na bázi niklu GH4169. Použitá vložka byla CNMG120408-EM v jakosti GST7115. Publikované podmínky jsou reprodukovány níže jako výchozí reference, nikoli jako zaručená nastavení pro každý stroj nebo součást.
|
Vložit |
CNMG120408-EM |
|
Stupeň |
GST7115 |
|
Materiál obrobku |
GH4169 (HB350–400) |
|
Rychlost řezání |
Vc=30 m/min |
|
Rychlost posuvu |
f=0.15 mm/ot |
|
Hloubka řezu |
průměr=1 mm |
|
Chlazení |
Emulze na vodní bázi |
|
Obráběcí operace |
Průběžné polodokončování vnějších válců |
Výkon ve výrobě se bude lišit podle tuhosti stroje, vyložení nástroje, stavu obrobku, dodávky chladicí kapaliny a stability nastavení. Ověřujte řezné údaje prostřednictvím řízené zkoušky a kontrolujte opotřebení, tvorbu třísky, jakost povrchu a rozměrové výsledky.
Jak vybrat správnou břitovou destičku řady E
Výběr by měl být založen na slitině obrobku, fázi obrábění, požadované kvalitě povrchu a tuhosti systému obráběcí stroj-obrobek.
Zvolte EL pro dokončování a polodokončování, když jsou prioritou nízké řezné síly a kontrola rozměrů, zejména u komponent s dlouhým přesahem nebo tenkostěnných součástí.
Vyhodnoťte EM pro polodokončování a hrubování, když operace vyžaduje větší pevnost břitu nebo hlubší řez.
Vyberte si mezi GST7115, GST7120 a GST7130 podle materiálu a řezných podmínek a poté volbu potvrďte ve vzorovém testu.
Udržujte pevné nastavení, minimalizujte přesah nástroje, zajistěte vhodný přívod chladicí kapaliny a sledujte opotřebení hřbetu, vylamování a povrchovou úpravu.
Často kladené otázky
Geometrie EL je navržena pro nízké řezné síly, díky čemuž je vhodná pro dokončovací a polodokončovací práce, zejména na obrobcích s dlouhým přesahem a tenkostěnných obrobcích.
Série je primárně určena pro superslitiny a vysokoteplotní slitiny. Po aplikační zkoušce může být také hodnocen pro slitiny titanu a další obtížně obrobitelné materiály.
Používejte řezné parametry vhodné pro materiál obrobku a operaci, udržujte stabilní upnutí a tam, kde je to vhodné, zajistěte účinné chlazení, jako je emulze na vodní bázi. Sledujte opotřebení a upravujte parametry na základě skutečných výsledků.
Destičky EL jsou určeny pro dokončovací a polodokončovací práce, kde jsou důležité nízké řezné síly, stabilita procesu a kvalita povrchu.
Závěr
Řada SW Negative E poskytuje možnosti geometrie EL a EM pro obrábění superslitin, vysokoteplotních slitin a slitin titanu. EL se zaměřuje na dokončování a polodokončování s nízkou silou, zatímco EM nabízí silnější řeznou hranu pro náročnější operace. S možnostmi třídy GST7115, GST7120 a GST7130 s PVD povlakem mohou uživatelé vyhodnotit vhodnou kombinaci pro jejich materiál a podmínky obrábění. Kontaktujte SW s materiálem vašeho obrobku, kódem břitové destičky a řeznými parametry a prodiskutujte vhodné zkušební řešení.
Populární Tagy: Karbidové soustružnické vložky, Čína Výrobci, dodavatelé, továrna karbidových soustružnických vložek